Aluminio PS
Las planchas de aluminio PS, también llamadas placas presensibilizadas positivas, siguen siendo una solución relevante para imprentas offset que trabajan con fotolitos, tiradas comerciales, formularios, libros y embalajes. Para compradores al por mayor, la decisión no debe basarse solo en el precio por metro cuadrado: la estabilidad del recubrimiento, la calidad del aluminio, la repetibilidad entre lotes y la fiabilidad logística afectan directamente al coste real de impresión.
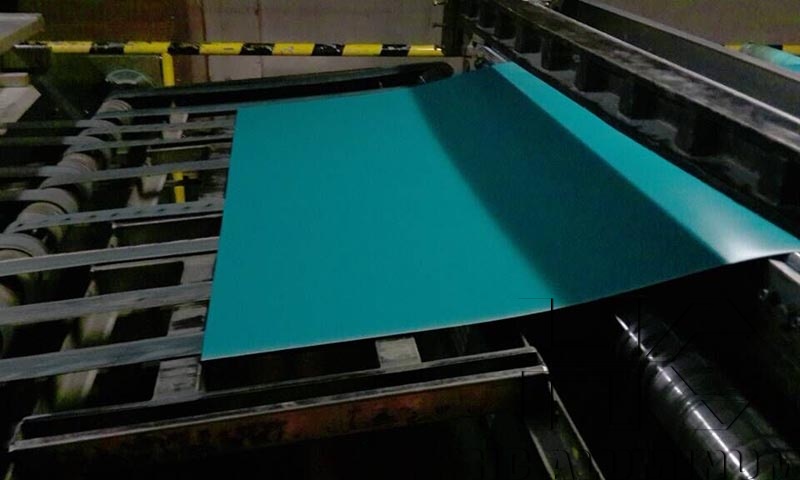
Una plancha PS se fabrica a partir de una base de aluminio tratada electroquímicamente. El graneado y anodizado crean una superficie hidrófila capaz de retener agua en las zonas sin imagen. Sobre esta base se aplica una emulsión fotosensible positiva. Tras la exposición a luz ultravioleta mediante fotolito, las áreas expuestas se disuelven durante el revelado y dejan la imagen de impresión preparada para la prensa.
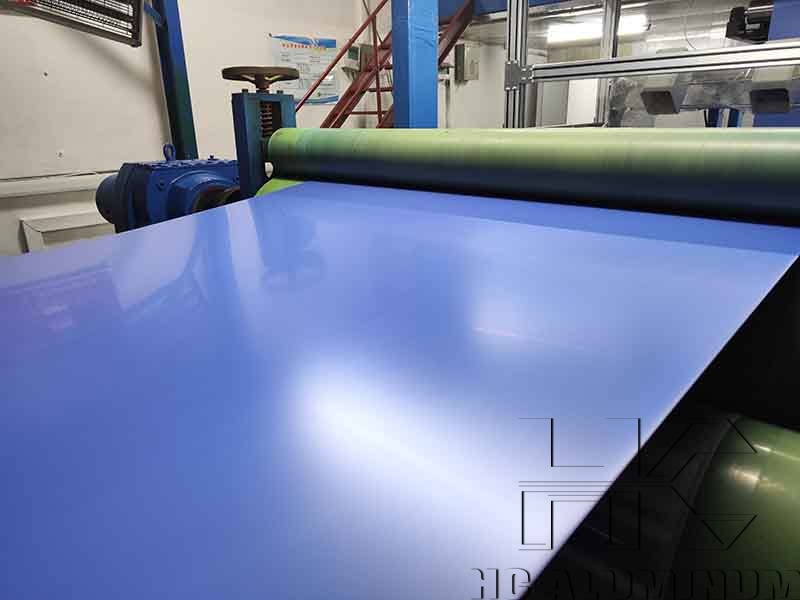
La Placa PS es especialmente adecuada cuando el taller dispone de equipos de filmación, insoladora y procesadora convencional. Frente a una placa CTP, que recibe la imagen directamente desde un láser, el sistema PS exige una etapa adicional de fotolito. Sin embargo, puede ofrecer una inversión inicial inferior en plantas con equipos convencionales ya amortizados y con demanda estable de trabajos estándar.
Rendimiento técnico, proceso y aplicaciones
El rendimiento de una plancha depende de la calidad de la capa fotosensible, del peso del anodizado, de la uniformidad del grano y de la compatibilidad con revelador, goma protectora y tinta. Una plancha bien equilibrada reduce los problemas de velo, puntos rotos, emulsión débil y variación de densidad durante la tirada.
| Factor de compra | Impacto en producción | Punto que debe validar el comprador |
|---|---|---|
| Espesor de aluminio | Influye en rigidez, registro y estabilidad en prensa | 0,15 mm, 0,20 mm, 0,30 mm o medida requerida |
| Sensibilidad UV | Determina el tiempo de exposición | Compatibilidad con la potencia de la insoladora |
| Resolución | Define la reproducción de trama y texto fino | Prueba con lineatura, trama FM y trabajos reales |
| Resistencia de tirada | Afecta los cambios de plancha y las paradas | Número de impresiones sin horneado y con horneado |
| Recubrimiento posterior | Protege frente a arañazos, humedad y oxidación | Estado del embalaje y vida útil garantizada |
En condiciones normales, una plancha positiva convencional puede utilizarse para tiradas de decenas de miles de impresiones sin tratamiento térmico, aunque el resultado final depende de la química, el equilibrio agua-tinta, la presión de rodillos y el tipo de sustrato. Para tiradas más largas, algunos usuarios emplean horneado posterior, siempre que el proveedor confirme que el recubrimiento es apto para este proceso.
Las aplicaciones habituales incluyen impresión editorial, papelería comercial, etiquetas, material promocional y determinados trabajos de cartón. Cuando se requieren cambios de diseño muy rápidos, automatización total o eliminación del film, las placas CTP térmicas o violetas suelen aportar más productividad. Las placas CTCP, expuestas mediante tecnología UV directa, ocupan una posición intermedia para empresas que buscan digitalizar parte del flujo manteniendo una inversión moderada.
Costes, suministro y control de compras al por mayor
El coste de adquisición de aluminio PS está ligado al precio internacional del aluminio, la energía empleada en anodizado, las materias primas del recubrimiento, el tipo de embalaje y el transporte. El aluminio es una materia prima cíclica: los precios pueden cambiar por disponibilidad minera, costes energéticos, tipos de cambio, restricciones comerciales y demanda de sectores como automoción, construcción o envase.
Por ello, una negociación profesional debe separar el precio de la plancha de otros elementos: condiciones de entrega, tolerancias dimensionales, coste de pallets, seguro, plazo de reposición y política de reclamaciones. En compras recurrentes, un acuerdo trimestral o semestral con una fórmula de revisión vinculada al aluminio puede reducir la volatilidad y facilitar la planificación de márgenes.
| Área | Riesgo habitual | Medida recomendada |
|---|---|---|
| Calidad entre lotes | Cambios de sensibilidad o revelado irregular | Solicitar muestras de cada lote inicial y certificados de control |
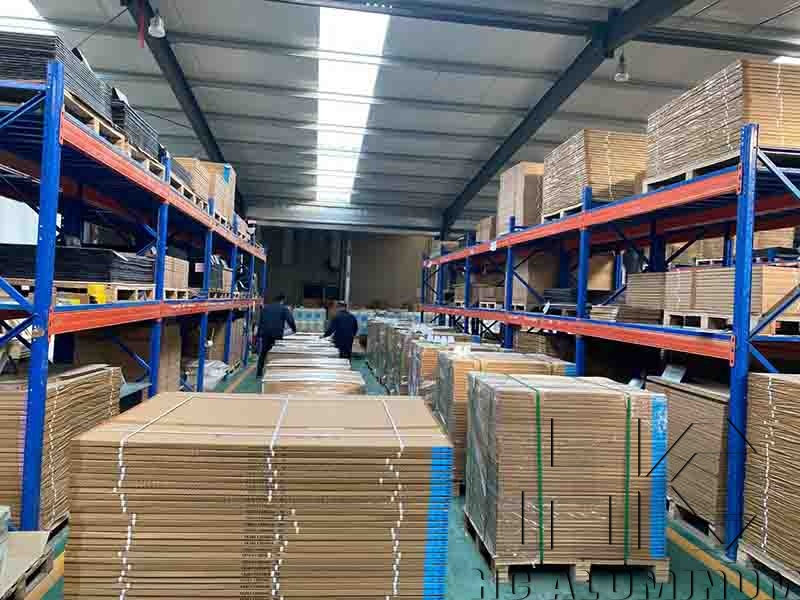
| Transporte marítimo | Humedad, golpes y deformación de bordes | Exigir embalaje sellado, esquineros y pallets fumigados cuando aplique |
| Inventario | Caducidad del recubrimiento o exceso de stock | Mantener rotación FIFO y previsión basada en consumo mensual |
| Dependencia de proveedor | Falta de suministro en picos de demanda | Homologar un proveedor alternativo con especificación equivalente |
| Química de proceso | Incompatibilidad con revelador existente | Validar concentraciones, temperatura y velocidad de procesadora |
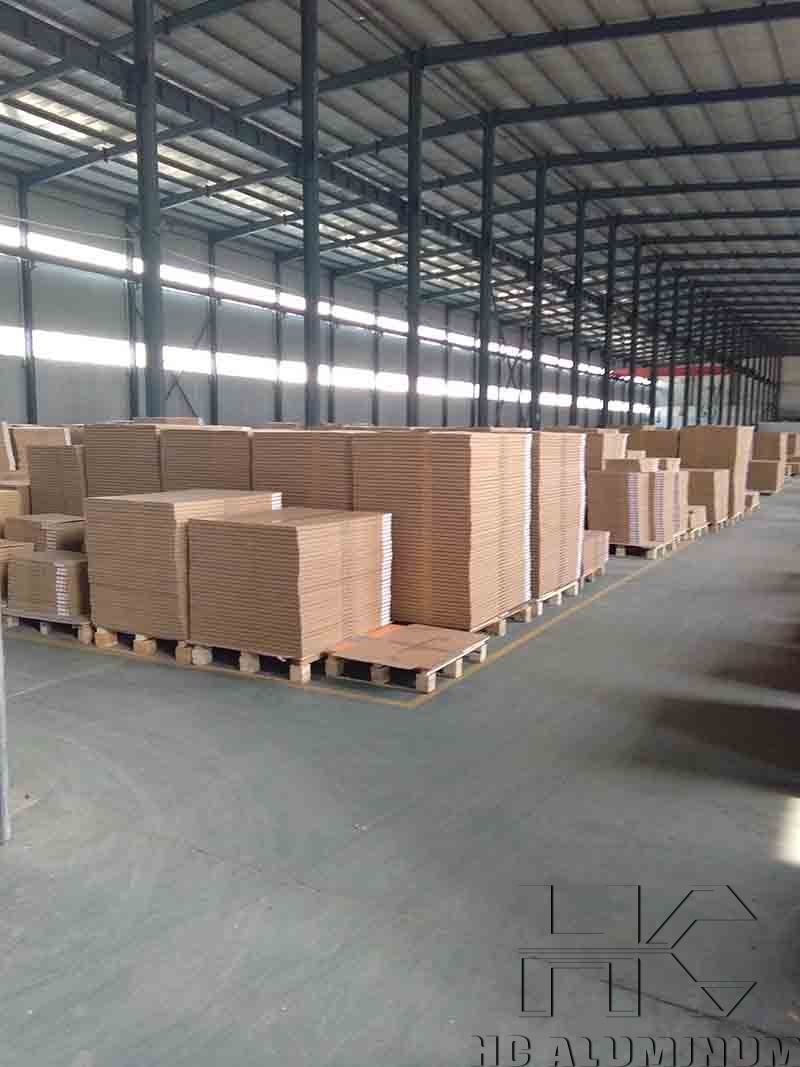
La vida útil debe revisarse antes de cerrar una compra de contenedor. Las planchas deben almacenarse en un espacio fresco, seco y protegido de la luz directa. La humedad elevada, las temperaturas extremas y una mala manipulación pueden deteriorar el recubrimiento incluso antes de la exposición. Para grandes volúmenes, conviene calcular el inventario de seguridad según el plazo de tránsito, la estacionalidad de pedidos y la capacidad de almacenamiento climatizado.
Normas, cumplimiento y tendencias del mercado
Aunque una plancha no determina por sí sola la calidad de impresión, debe integrarse en un sistema de producción controlado. La referencia ISO 12647-2 ayuda a estandarizar variables de impresión offset, como ganancia de punto, densidad, balance de grises y colorimetría. Los proveedores con sistemas ISO 9001 ofrecen una señal adicional de control documental y consistencia de fabricación, mientras que ISO 14001 puede respaldar prácticas de gestión ambiental.
En mercados regulados, el comprador debe solicitar documentación sobre cumplimiento de REACH y RoHS cuando sea aplicable, fichas de datos de seguridad de reveladores y gomas, y declaraciones sobre sustancias restringidas. La gestión de residuos merece atención: los líquidos de revelado, lavado y limpieza deben tratarse conforme a la normativa local, especialmente por su contenido alcalino y por los residuos de emulsión.
La tendencia del mercado favorece la automatización CTP y los procesos con menor consumo químico, pero la demanda de PS permanece en regiones y segmentos donde el flujo con fotolito sigue siendo rentable. Para una imprenta, el criterio decisivo es el coste total por plancha útil: adquisición, preparación, merma, tiempo de máquina, estabilidad en tirada y gestión de residuos. Un proveedor competitivo debe poder demostrar esa consistencia mediante pruebas de prensa, trazabilidad de lote y capacidad de suministro sostenida.